焊接不良怎麼辦?先了解常見問題與處理方向
焊接是金屬加工、鋼構工程、機械設備、汽車零件及管路製造中常見的接合技術。透過適當的熱源與製程,使工件形成符合設計要求的接頭。然而,焊接品質會受到母材、焊材、接頭設計、作業環境、焊接設備與人員技術等因素影響,即使焊道表面看起來完整,也不代表內部一定沒有缺陷。
常見的焊接不良包括焊接氣孔、焊接裂紋、未熔合、未焊透、咬邊、焊接變形以及焊道尺寸不符合要求等。這些問題對工件的影響並不相同,輕微的外觀異常可能只需要依驗收標準評估,但涉及承重、密封或壓力的焊接接頭,則可能必須透過更嚴格的檢查才能判定是否可以使用。
焊接異常的基本判斷:先確認缺陷位置與工件用途,再比對圖面及驗收標準,最後決定是接受、進一步檢測、返修或重新製作。不能單憑焊道是否平整,就判定焊接接頭是否安全。
焊接出問題先做這3件事:快速確認缺陷與風險
發現焊道有異常時,不應急著自行打磨、重焊或繼續將工件投入使用。尤其對機械支架、設備骨架、吊掛構件及壓力管路而言,處理不當可能掩蓋真正的缺陷,增加後續安全風險。
- 先停止使用可疑工件並記錄問題:若發現裂紋、開口或嚴重變形,先避免承載或受壓,記錄焊道位置、外觀及發現時間。
- 確認材料與焊接條件:查明母材種類、厚度、焊接方式、焊材、施工紀錄及驗收要求,避免用錯誤方式判斷缺陷。
- 依風險決定是否需要專業檢測:一般外觀異常與關鍵結構缺陷的處理要求不同,必要時應由合格技術人員安排檢測與修復評估。
若是工廠批量加工,建議同步確認同批次產品是否有類似缺陷。透過批號、施工人員、設備、材料批次及檢驗資料進行追溯,可以更有效率地判斷問題屬於單件異常,還是整體製程品質不穩定。
焊接不良的常見原因分類表:原因、判斷與建議行動
焊接不良通常不是單一因素造成。不同金屬的熱傳導、表面狀態、接頭尺寸與製程環境,都可能改變焊道形成情況。以下整理常見問題,協助在初步排查時建立方向。
| 原因 | 如何判斷 | 建議行動 |
|---|---|---|
| 母材表面污染 | 接合處有油污、鏽蝕、塗層或其他污染物 | 確認材料前處理紀錄與清潔要求 |
| 保護效果不良 | 焊道可能出現氣孔或異常氧化 | 由技術人員檢查保護氣體及相關設備 |
| 焊接參數不合適 | 焊道尺寸不穩、未熔合或咬邊 | 核對核准的焊接程序與施工紀錄 |
| 接頭設計或組裝偏差 | 間隙、坡口、對位與圖面要求不符 | 重新檢查接頭設計與組裝尺寸 |
| 熱應力與拘束 | 焊後出現裂紋、翹曲或尺寸偏移 | 交由焊接工程人員評估變形及裂紋原因 |
| 焊材與母材不匹配 | 接頭性能與設計要求不符,或出現異常裂紋 | 核對材料證明及焊材規格 |
| 設備或耗材異常 | 設備警報、送線不穩或焊道品質波動 | 停止使用異常設備,安排合格人員檢修 |
| 驗收標準不明確 | 外觀相似的焊道被不同人員判定為合格或不合格 | 先確認圖面、適用規範與允收標準 |
常見焊接缺陷有哪些?6種問題與判斷重點
1. 焊接氣孔:焊道出現孔洞或內部空隙
焊接氣孔是焊接金屬凝固時氣體被困在焊縫中形成的空隙,可能表現在焊道表面,也可能存在於內部。形成原因包括材料污染、保護條件不足及製程控制不穩定。若外觀看到密集小孔,不能只靠表面打磨就認定問題已消除,還需要確認缺陷範圍與允收標準。
2. 焊接裂紋:需要優先評估的高風險缺陷
裂紋可能出現在焊道金屬、熱影響區或母材附近,成因涉及材料、熱應力、拘束條件及焊接程序。尤其承重結構與設備關鍵接頭,裂紋可能在後續載荷或振動下擴展,應由專業人員確認缺陷原因、位置及適當處理方式,不應直接覆焊掩蓋。
3. 未熔合:焊接金屬沒有充分結合
未熔合表示焊接金屬與母材,或相鄰焊道之間未形成預期的融合。它可能與接頭形狀、施工方式及焊接條件有關。未熔合不一定能從外觀察覺,對有結構強度需求的工件,應依適用規範決定是否進行非破壞檢測。
4. 未焊透:接頭根部沒有達到設計要求
未焊透是指焊接熔深沒有達到該接頭的設計要求。須注意並非所有接頭都要求全焊透,因此不能只看到根部狀態就直接判定缺陷。應先確認設計採用部分熔透或全熔透接頭,再由專業檢驗判斷是否符合規範。
5. 咬邊:焊道邊緣形成凹槽
咬邊通常出現在焊縫與母材交界處,可能形成沿焊道延伸的局部凹槽。是否合格,需要依實際深度、長度、工件使用條件與適用規範判定。對疲勞載荷敏感的結構,咬邊可能增加局部應力集中風險。
6. 焊接變形:尺寸偏移、翹曲或接頭不平整
焊接加熱與冷卻會產生熱膨脹及收縮,如果工件受到不均勻熱作用,可能造成彎曲、角變形或尺寸偏差。這在薄板、不鏽鋼製品、長焊縫及精密鈑金加工中特別需要注意。是否需要校正、重新製作或調整後續製程,應以尺寸公差及工件性能要求為依據。
焊接不良怎麼排查?7步驟確認原因與修復方向
焊接品質問題應採取有紀錄、可追溯的排查方式。以下流程適用於工件驗收、加工異常回報及與焊接廠商溝通,不代表可以省略專業焊接資格、作業安全程序或必要檢驗。
步驟1:確認工件用途與缺陷嚴重程度
先確認工件是一般裝飾件、機械外殼、固定支架,還是承重結構與壓力設備。不同用途的容許風險差異很大。若已出現裂紋、漏液、明顯變形或接合處分離,應先隔離工件,避免在未完成評估前繼續使用。
步驟2:記錄焊道異常位置與外觀
利用照片記錄焊縫全貌、局部異常、工件編號及相對位置,並註明問題是在焊接完成後立即發現,還是使用一段時間才出現。不要在紀錄前自行打磨或塗覆表面,以免影響後續判斷。
步驟3:核對母材、焊材與接頭設計
確認材質標示、材料證明、厚度及接頭設計是否與原本圖面一致。碳鋼、不鏽鋼與鋁合金的材料特性不同,所需製程及品質控制要求也可能不同。若材質來源不明,應先釐清,不宜直接進行返修。
步驟4:檢查設備與作業環境紀錄
由合格人員確認設備狀態、保養紀錄、焊接程序、材料前處理及作業環境是否符合規定。風、濕氣、污染物及設備異常,都可能影響焊接品質。若電焊機出現電纜損傷、漏電疑慮或異常警報,應停止使用並安排專業檢查,不應帶電拆修。
步驟5:依驗收要求安排焊接檢測
焊接檢查可包括目視檢查(VT)、液滲檢測(PT)、磁粒檢測(MT)、超音波檢測(UT)及射線檢測(RT)。各方法適用的材料與缺陷類型不同,例如磁粒檢測不適用於所有金屬,射線與超音波檢測也各有檢出能力與限制。應由具備相關能力的人員,依圖面與適用規範選擇方法。
步驟6:評估返修、補焊或重新製作
當檢測確認不符合要求,應先追查缺陷成因,再依核准的返修程序決定處理方式。部分工件可能具備返修條件,但若涉及重大裂紋、材料性能受損或多次返修,重新製作可能更合理。不可把補上一道焊縫視為所有缺陷的通用解法。
步驟7:完成複驗並建立改善紀錄
返修完成後,仍須依適用要求重新檢驗及確認尺寸、外觀與必要性能。對工廠而言,也應保留異常報告、改善措施、檢測結果及最終驗收紀錄,避免相同問題在下一批產品重複發生。
不同焊接方式該注意什麼?TIG、MIG/MAG與手工電弧焊比較
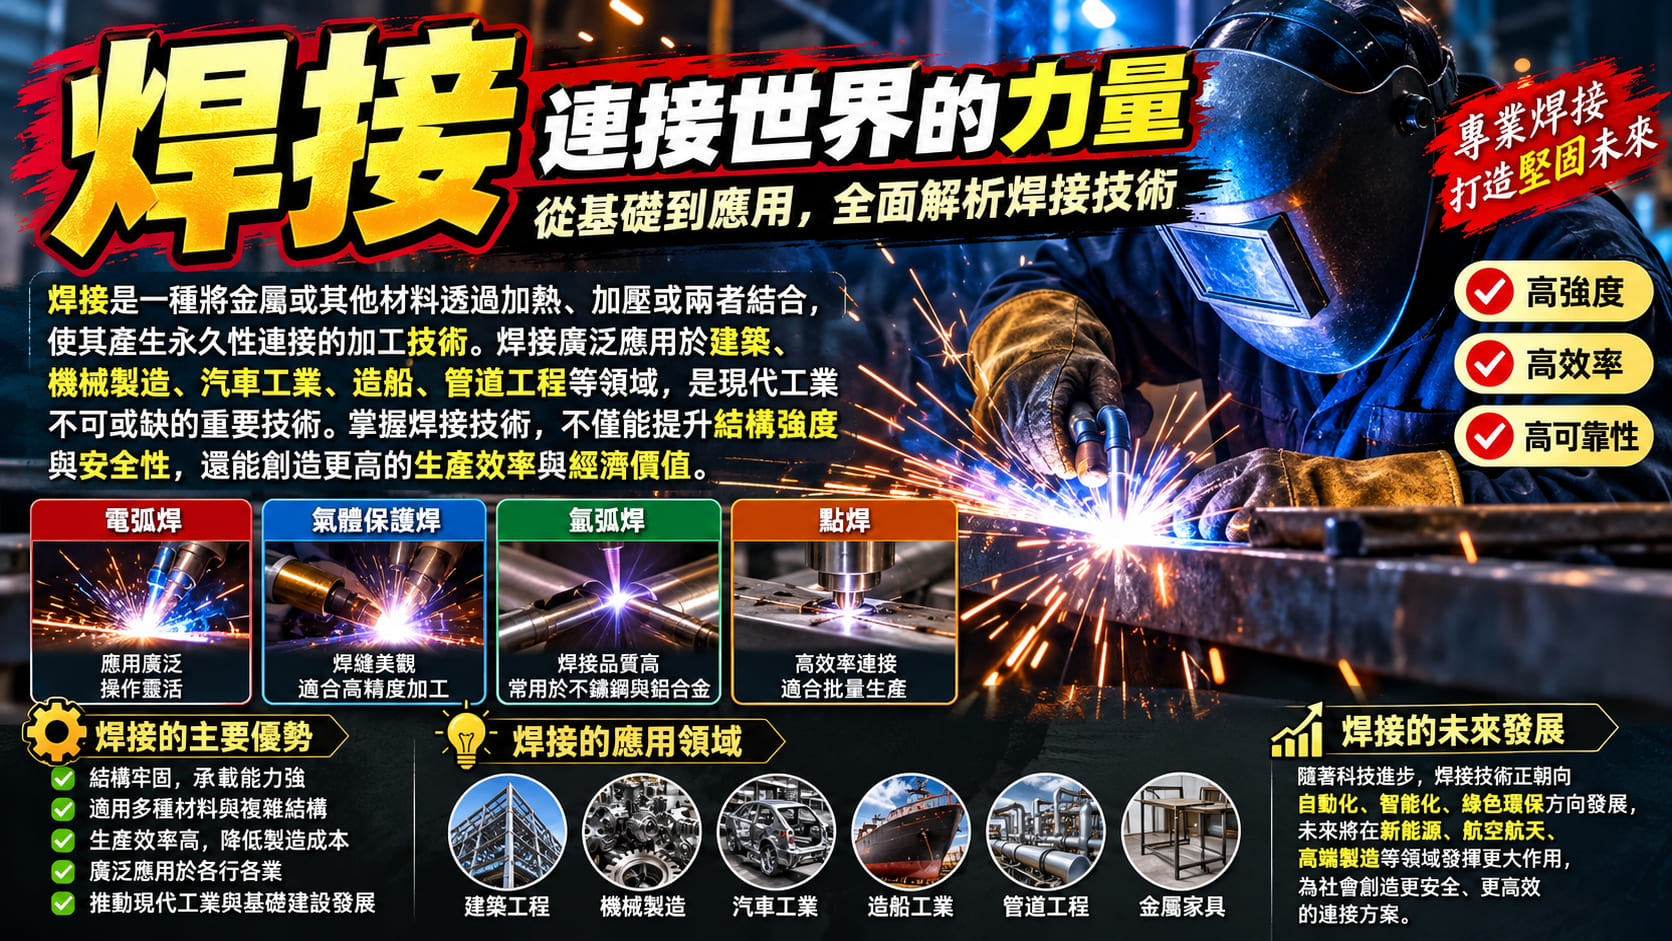
焊接方式的選擇會影響品質、效率、外觀與加工成本。不同製程各有適用情境,不能單純以某一種方法比較高級,就認定它適用所有材料及工件。
| 焊接方式 | 常見特色 | 品質注意重點 |
|---|---|---|
| TIG(鎢極惰性氣體保護焊) | 常用於外觀與精細度要求較高的加工 | 材料清潔、保護條件、接頭品質與操作一致性 |
| MIG/MAG(熔化極氣體保護焊) | 適合多種金屬加工及量產需求 | 送線穩定性、保護氣體、設備與製程控制 |
| 手工電弧焊(SMAW) | 常見於鋼構、現場施工及設備維修 | 焊材管理、焊渣與層間品質、作業環境 |
| 雷射焊接 | 可用於精密加工及自動化製程 | 接頭精度、設備安全、製程驗證與專用防護 |
例如不鏽鋼外觀件可能特別關心焊道美觀、清潔及耐蝕表現,厚板結構則更重視接頭承載能力與檢測要求。若涉及自動化焊接,還應評估治具定位、批次一致性及加工節拍,才能兼顧品質與生產效率。
哪些焊接問題必須找專業人員?6個不能忽視的警訊
焊接屬於具有高溫、電弧、金屬燻煙及火災風險的作業。以下情況不適合一般人自行補焊或繼續操作,應交由具備相應資格及設備的專業人員處理。
- 焊道或母材出現裂紋:尤其是承重、受壓或持續振動的關鍵部位。
- 結構已有明顯變形:例如支架彎曲、構件錯位或接合處鬆動。
- 管路或容器發生洩漏:涉及壓力、燃氣、化學品或其他危險介質時,應依應變程序隔離並交由專業單位處理。
- 焊接設備有漏電或異常發熱:不得繼續使用可疑設備。
- 施工環境有易燃物或通風不足:應先完成風險評估與安全管制。
- 需要符合法定或契約檢驗要求:如鋼構、壓力設備及其他關鍵工業構件。
美國 OSHA 將焊接相關的金屬燻煙、紫外線、燒燙傷、眼部傷害、電擊與火災列為重要風險。台灣職業安全衛生相關規範也對特定熔接作業的通風、防火與設備安全提出要求,因此焊接檢修應先完成危害辨識,不宜在缺乏防護與訓練的情況下自行施工。
焊接品質與安全注意事項:如何降低反覆返修機率?
建立焊接程序與材料管理制度
對有品質要求的加工案件,應依適用標準建立焊接程序規範(WPS),必要時完成程序及人員資格驗證。材料進料、焊材儲存、工件前處理與施工紀錄都應具備可追溯性,避免不同批次的加工條件落差過大。
維持通風與適當的個人防護
焊接時可能產生有害金屬燻煙與氣體,不能單靠打開窗戶就認定安全。應依危害評估選擇局部排氣、通風設備及適當呼吸防護,同時配置符合用途的焊接面罩、護目設備、手套與防護服。周圍人員也應避免直接暴露於電弧光及飛濺物。
落實動火作業與火災預防管理
焊接、切割與研磨都可能產生高溫或火花,應評估周圍可燃物、氣體來源及相鄰區域。需要動火許可的場所,應依現場制度完成核准與防火措施。曾盛裝易燃物的容器、密閉空間或存在未知殘留物的設備,不應自行嘗試焊接。
將檢驗納入加工流程
品質管理不應等到客戶退貨才開始。對批量工件,可在材料進料、組裝定位、焊接完成及出貨前設定適當的檢查點,並將異常記錄與改善措施回饋給生產部門。透過製程管理、尺寸量測與必要的檢測,可以降低返工及交期延誤的風險,但不能保證完全不產生缺陷。
焊接加工前如何確認品質與報價?詢價時注意這5點
對需要委託焊接的企業、採購或工程單位而言,選擇加工廠商時不應只比較單價。材料、精度、數量、製程、檢驗與交期等條件,都會影響最終成本。若一開始沒有提供完整資訊,後續就容易因追加檢測、返修或製程變更而產生額外費用。
- 提供工件圖面:包括尺寸、公差、焊縫位置及設計要求。
- 確認材料種類:例如碳鋼、不鏽鋼、鋁合金及實際材質牌號。
- 說明工件用途:是否涉及承重、振動、密封、壓力或外觀要求。
- 確認檢驗條件:是否要求尺寸報告、外觀驗收、非破壞檢測或相關證明。
- 提供數量與交期:包含打樣、批量生產及後續持續供貨需求。
焊接品質有疑慮?先確認工件狀況,再評估加工與檢測需求
無論是金屬焊接、不鏽鋼焊接、機械零件加工或焊接不良返修,都建議先備妥圖面、工件照片、材質及異常說明,與具備相應技術能力的焊接廠商討論。必要時,應由符合要求的檢測及工程專業人員確認修復方式。
下一步:整理焊接需求與照片,向專業焊接加工廠商索取評估及報價。
焊接常見問題FAQ:焊接不良、修復與品質檢查10題
Q1:焊接不良怎麼辦?
先停止使用有安全疑慮的工件,記錄缺陷位置及外觀,確認材料、接頭設計與使用需求,再依驗收標準決定是否安排檢測、返修或重新製作。承重或受壓工件應由專業人員評估。
Q2:焊接為什麼會出現氣孔?
焊接氣孔可能與母材污染、焊材狀況、保護條件不足或製程不穩定有關。應確認缺陷範圍與發生原因,再由專業人員決定是否需要修復。
Q3:焊接裂紋可以直接補焊嗎?
不建議直接覆焊。裂紋可能涉及材料、熱應力或結構問題,應先釐清成因與範圍,再依核准程序評估返修。重要結構應完成必要檢測及複驗。
Q4:焊接未熔合是什麼意思?
未熔合是指焊接金屬與母材或相鄰焊道之間沒有形成預期的融合,可能影響接頭性能。部分未熔合無法只透過外觀確認,需要依適用要求進行檢測。
Q5:焊接變形可以修復嗎?
部分焊接變形可以經專業評估後校正,但是否適合修復取決於材料、尺寸公差、變形程度及結構用途。不可任意加熱或強制扳正關鍵構件。
Q6:TIG焊接與MIG焊接有什麼不同?
TIG焊接常用於精細及外觀要求較高的加工;MIG焊接則使用連續送進的焊絲,在多種材料與量產情境中具有應用優勢。實際選擇須看母材、厚度、產量與品質要求。
Q7:焊接完成後需要做哪些檢查?
常見項目包括焊道外觀、尺寸與變形檢查,必要時依材料及驗收要求安排液滲、磁粒、超音波或射線等非破壞檢測。不是所有工件都需要使用全部方法。
Q8:焊接不良會影響結構強度嗎?
可能會。裂紋、未熔合、未焊透及部分其他缺陷可能降低接頭性能,但影響程度取決於缺陷大小、位置、載荷及設計要求,應依專業檢驗結果判斷。
Q9:如何降低焊接不良的發生機率?
應確認材料與焊材規格、接頭設計、焊接程序、人員資格、設備保養及檢驗要求,建立製程紀錄與品質追溯制度,降低批次異常與重複返修風險。
Q10:焊接加工報價需要提供什麼資料?
建議提供工件圖面、材質與厚度、加工數量、尺寸公差、用途、焊接位置、檢測要求及預計交期。若是焊接返修,還應提供缺陷照片、原始施工與檢驗資料。