銲接是什麼?常見加工技術有哪些
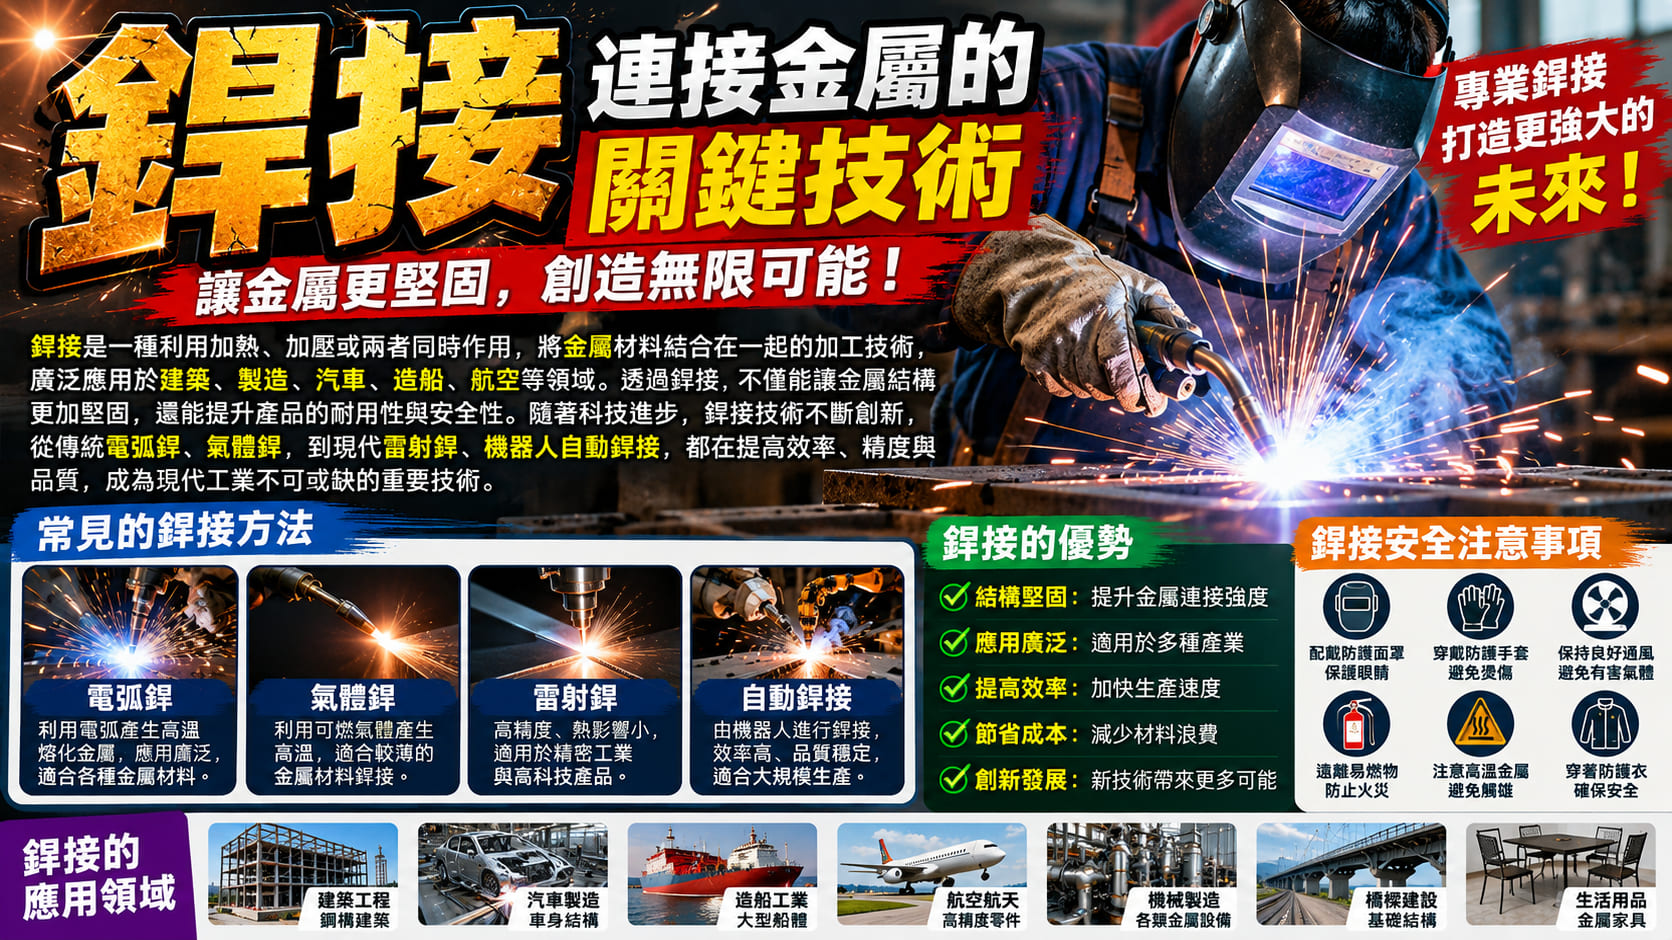
銲接(Welding)是一種利用熱能、壓力或兩者共同作用,使金屬或其他適用材料形成永久性接合的加工技術。在金屬加工產業中,銲接廣泛運用於機械製造、鋼構工程、汽車零件、金屬家具、管路設備、不鏽鋼製品及各類工業設備組裝。
與螺絲固定、鉚接或一般機械式組裝不同,銲接可以讓工件形成連續接合區域,適合需要承受負載、維持結構完整性或具備特定密封要求的產品。不過,銲接完成後的實際性能仍取決於接頭設計、材料特性、銲接程序、操作技術與品質檢驗,不能單純認為有銲接就一定牢固。
目前常見的金屬銲接方式包括 TIG 氬銲、MIG/MAG 焊接、手工電弧銲,以及部分特殊製程使用的雷射銲接、電阻銲接等。不同方式在熱輸入、操作效率、材料適用性與設備成本方面存在明顯差異。
TIG 氬銲:適合精細銲接與高外觀要求
TIG(Tungsten Inert Gas)又稱鎢極惰性氣體保護銲,正式製程名稱為 GTAW。其主要利用不消耗的鎢電極產生電弧,並以惰性保護氣體隔絕周圍空氣,必要時另外添加填料金屬。
TIG 銲接具有電弧控制細緻、銲道外觀較容易保持整齊,以及適合薄板與精密工件等特點,因此經常用於不鏽鋼管件、食品機械、精密零件及外觀要求較高的金屬製品。然而,TIG 通常需要較高的操作熟練度,銲接速度也可能較慢。
MIG/MAG 焊接:適合連續加工與生產效率需求
MIG/MAG 焊接屬於 GMAW 氣體保護金屬電弧銲製程,使用連續送進的消耗性銲絲作為電極與填料,並透過保護氣體維持銲接區域的穩定性。
其中 MIG 主要採用惰性保護氣體,MAG 則使用活性氣體或含活性成分的混合氣體。實務上必須根據母材、銲絲與製程條件選擇適當氣體,不能將所有氣體保護銲都視為相同技術。
由於 MIG/MAG 能持續送絲,通常具有較高的填料熔敷效率,適合製造業量產、機械結構、金屬支架、車體零件與中厚板銲接。然而,實際生產效率仍受到銲道長度、接頭形式、銲接位置及操作設備影響。
TIG 氬銲 vs MIG/MAG 焊接大型比較表
在評估銲接技術時,最常被拿來比較的就是 TIG 氬銲與 MIG/MAG 焊接。兩者都能應用於多種金屬加工需求,但在銲接速度、操作難度、外觀控制、設備配置與生產成本方面存在差異。
| 比較項目 | TIG 氬銲 | MIG/MAG 焊接 | 適合誰 |
|---|---|---|---|
| 銲接原理 | 利用不消耗鎢電極產生電弧 | 使用連續送進的消耗性銲絲 | 依加工精度與生產條件選擇 |
| 銲道外觀 | 較容易控制細緻且整齊的銲道 | 依參數與設備也可達到良好外觀 | 重視外觀者可優先考慮 TIG |
| 加工速度 | 通常較慢 | 通常較快,適合連續作業 | 大量生產可優先考慮 MIG/MAG |
| 操作難度 | 手部控制與技術要求較高 | 基本操作較容易上手 | 入門學習可先了解 MIG/MAG |
| 薄板加工 | 適合精細控制薄板銲接 | 搭配適當設備與參數也能加工 | 精密薄板可考慮 TIG |
| 中厚板加工 | 可加工,但熔敷效率可能較低 | 適合較高效率的中厚板加工 | 大量結構件可評估 MIG/MAG |
| 常見加工材料 | 不鏽鋼、碳鋼、鋁合金等 | 碳鋼、不鏽鋼、鋁合金等 | 依材料選擇對應設備與保護氣體 |
| 作業成本 | 人工與加工時間可能較高 | 量產時通常較有成本優勢 | 預算控應依件數與工時評估 |
| 常見應用 | 精密設備、管件、外觀零件 | 機械框架、金屬結構、量產零件 | 依成品用途及產量決定 |
從比較表可以看出,TIG 氬銲與 MIG/MAG 焊接並不是單純的品質高低之分,而是各有優勢。TIG 適合需要精細控制與特定外觀品質的工件;MIG/MAG 則較適合需要快速完成銲道、提高生產效率的加工需求。
另外,銲接強度不能直接用 TIG 或 MIG/MAG 來判斷。只要程序設計、銲材、接頭準備與施工品質符合要求,兩種方式都能製作符合特定工程規範的接頭。對有承載、耐壓或安全要求的產品,應依設計規範及必要檢驗結果判定。
銲接適合哪些產業?常見加工需求分析
機械設備與金屬加工產業
機械設備通常包含支架、底座、外殼、管件與金屬結構組件,因此銲接是設備製造的重要製程之一。若是大量生產的框架、支撐結構或中厚板零件,通常可以評估 MIG/MAG 焊接,以提升作業效率。
若零件具有精細外觀、尺寸精度或特殊材質要求,則可考慮 TIG 氬銲。實際上,許多工業產品也會同時使用不同銲接方式,依工件位置與製程需求分段作業。
不鏽鋼製品與食品設備
不鏽鋼銲接常見於食品機械、製藥設備、廚房設備、衛生級管路及各類不鏽鋼製品。這類設備除了結構需求,也可能重視表面平整、清潔便利性及耐腐蝕性。
TIG 氬銲經常用於不鏽鋼精細加工,尤其是較薄管件或需要控制銲道外觀的工件。不過,若涉及衛生級設備,還須注意內部銲道、背面氣體保護、表面處理及相關製程規格,不能只看外側銲道是否漂亮。
鋼構工程與大型金屬結構
鋼構工程常涉及梁柱、支撐架、平台、樓梯與大型結構件,銲接品質會影響整體結構安全。這類工程通常需依施工圖、材料規格、銲接程序與現場環境決定使用方式。
除了 MIG/MAG,手工電弧銲與藥芯銲絲電弧銲也常見於結構工程。若是戶外現場施工,還要考慮風速、施工空間、供電與安全防護等限制,不能直接將室內加工方式套用至所有工程。
3 種情境推薦:新手、預算控、重視品質怎麼選
情境一:第一次接觸銲接加工的新手
如果你是第一次委託銲接加工,建議先確認工件材質、厚度、尺寸、用途與預期數量,再交由專業加工廠評估。不要單純指定氬銲或 MIG/MAG,而忽略真正的產品需求。如果是初學者希望了解銲接操作,MIG/MAG 通常較容易掌握基本送絲與銲道操作,但仍需接受安全訓練並在具備適當防護與監督的環境下學習。
情境二:預算控,希望降低銲接加工成本
如果產品屬於大量重複生產的金屬框架、支架或一般結構件,可優先評估 MIG/MAG 焊接,因為其連續送絲與較高熔敷效率通常有利於降低單件工時。不過仍須考慮材料成本、治具、銲接變形控制與後續加工費用。若產品數量少、外觀精度要求高,即使 TIG 單位工時較高,也可能因減少部分後續修整而具有整體成本優勢。
情境三:重視銲接品質、外觀與加工精度
如果產品需要精細銲道、不鏽鋼外觀、薄板加工或較高的熱輸入控制能力,可以優先考慮 TIG 氬銲。但若涉及高強度結構件、耐壓設備或特殊工業用途,不能只依銲道外觀決定品質,而應進一步確認接頭設計、銲接程序、材料適用性與必要檢測。重視品質的關鍵是選擇符合產品規格的製程,而非認定某種銲接技術一定最好。
銲接費用怎麼計算?報價與成本差異比較
銲接加工費用通常會依金屬材質、板材厚度、銲道長度、加工件數、施工難度、設備使用與品質要求等因素計算。不同於單純材料採購,銲接需要考慮人工技術、工件固定、熱變形控制與後續檢查,因此即使兩個工件外觀相似,實際報價仍可能有明顯差異。
實務上,銲接加工可能採用工時計價、單件報價、依圖面估價或整批專案報價。對有固定數量與明確圖面的產品,通常比較容易估算單件成本;若是維修、現場施工或無法事先確認內部損壞情形的工件,則可能需要先勘查後報價。
| 費用項目 | 影響原因 | 詢價時應確認 |
|---|---|---|
| 金屬材料 | 碳鋼、不鏽鋼、鋁合金等材質所需銲材與操作條件不同 | 材質牌號、規格與是否需提供材料證明 |
| 板材厚度 | 影響接頭準備、銲接道次與加工時間 | 實際厚度、坡口形式與接合方式 |
| 銲道長度 | 銲道越長,通常耗材與作業時間越多 | 圖面標註長度、銲腳尺寸與連續或間斷銲接 |
| 加工數量 | 大量生產可分攤治具及準備成本 | 樣品、試產或批量訂單 |
| 銲接方式 | TIG、MIG/MAG 與其他製程的人工、設備與耗材成本不同 | 是否由廠商依技術需求選擇適當製程 |
| 後續處理 | 研磨、拋光、酸洗、鈍化與塗裝都可能增加費用 | 報價是否包含表面處理與清潔 |
| 品質檢驗 | 外觀、尺寸、滲透、超音波等檢驗有不同成本 | 是否需要檢驗紀錄、報告或第三方檢測 |
TIG 氬銲為什麼有時比較貴?
TIG 氬銲通常需要較細緻的電弧與填料控制,且部分工件的加工速度較慢,因此人工工時可能增加。如果產品還要求銲道一致性、薄板低變形或精細外觀,技術要求也會影響報價。但 TIG 並不代表所有情況都比 MIG/MAG 昂貴,仍須比較完整加工流程。
大量銲接加工一定比較便宜嗎?
若工件設計一致、數量穩定,廠商可透過治具、批量備料與作業安排降低單件成本。不過,如果每件產品都需要特殊定位、獨立檢驗或大量後續修整,即使數量增加,成本也未必能大幅下降。因此,批量報價仍須以工件實際條件為基礎。
銲接品質怎麼判斷?銲道、強度與加工精度
很多人在評估銲接品質時,第一眼都會看銲道是否平整、漂亮,但實際上,銲接品質不只與外觀有關,還包含熔合狀況、接頭尺寸、內部缺陷、銲接變形及材料特性等項目。
銲道外觀是否均勻
外觀檢查是常見的銲接品質確認方式。通常會觀察銲道是否連續、尺寸是否符合圖面、表面是否有裂紋、明顯咬邊、氣孔或其他可見缺陷。不過,外觀良好的銲道不代表內部一定沒有問題,因此對重要結構仍須搭配必要檢驗。
銲接變形與尺寸精度
金屬在銲接時會因局部加熱與冷卻產生膨脹、收縮與殘留應力,若工件較薄、結構不對稱或銲道配置不當,就可能出現翹曲、角變形或尺寸偏移。
因此,精密銲接不只是控制銲道外觀,還要考慮夾治具、施工順序、熱輸入與後續尺寸檢測。尤其是需要與其他零件組裝的設備,銲後尺寸精度往往直接影響組裝品質。
銲接檢驗與強度確認
若產品具有安全性、承重或耐壓要求,可能需要依適用規範安排目視檢查、液體滲透檢測、磁粒檢測、超音波檢測或射線檢測等。並不是每件銲接產品都需要所有檢測,而是應根據材料、接頭形式、工程規範與使用風險選擇合適方式。
銲接加工 6 大避雷清單
- 只看銲接價格:忽略材料規格、接頭設計與檢驗要求,容易造成後續修改或重工。
- 沒有提供完整圖面:缺少尺寸、公差、材質與銲道標示,可能造成廠商理解與實際需求不一致。
- 只看銲道是否漂亮:外觀均勻不代表內部一定符合結構或耐壓需求。
- 忽略銲接變形:沒有事先考慮熱變形與組裝尺寸,可能導致成品無法正常安裝。
- 未確認加工廠能力:不同廠商的設備、材料經驗、製程管制及品質檢驗能力不同。
- 忽略施工安全:銲接涉及高溫、紫外線、火花、煙霧與電氣風險,須具備適當防護、通風、消防措施與合格作業環境。
尤其是工業設備、鋼構或特殊材質產品,銲接加工不應只追求低價。若產品後續需要承受震動、壓力或長期使用負載,更應在加工前確認設計需求、銲接程序與驗收標準,避免產品完成後才發現品質不符合要求。
銲接廠商推薦怎麼挑?實用選擇流程
選擇銲接加工廠商時,最重要的是確認對方是否能處理你的材料、產品尺寸與品質要求。若只是一般金屬支架製造,可能不需要非常複雜的特殊銲接設備;但若是精密不鏽鋼設備、耐壓管路或安全關鍵結構,就需要更完整的製程與品質管理能力。
- 確認加工需求:整理產品用途、材質、厚度、尺寸與預計件數。
- 準備產品圖面:提供 CAD 圖、工程圖或清楚標示尺寸的工件資料。
- 確認銲接方式:由廠商評估 TIG、MIG/MAG 或其他製程是否適合。
- 比較加工報價:確認材料、銲接、治具、表面處理與檢驗是否包含在內。
- 確認交期與品質:詢問是否可提供樣品、加工案例與必要的檢驗紀錄。
- 安排試作或正式加工:高精度或批量產品可先進行樣品確認,再安排後續生產。
如果你正在尋找銲接加工服務,建議先向廠商提供材質、圖面、加工數量與品質要求,並詢問適合的製程、交期與完整報價。對大量生產或特殊工業用途的產品,還可以進一步確認是否具備銲接程序文件、技術人員資格及相應檢驗能力。
需要銲接加工報價?先準備這些資料
無論是不鏽鋼銲接、金屬零件加工、機械結構製造或批量銲接需求,建議先準備工件照片、工程圖、材質規格、數量及預計交期,讓專業廠商評估適合的銲接方式與加工成本。
可向銲接加工廠商提出圖面評估、樣品試作或正式報價諮詢。
銲接常見問題 FAQ
Q1:TIG 氬銲和 MIG/MAG 焊接差在哪?
TIG 氬銲使用不消耗的鎢電極產生電弧,適合精細控制與高外觀要求的工件;MIG/MAG 則使用連續送進的消耗性銲絲,通常具有較高的熔敷效率,適合連續作業與批量加工。實際選擇仍須依材質、厚度及品質要求決定。
Q2:銲接加工費用大概怎麼算?
銲接加工費用通常受到材料、板厚、銲道長度、加工數量、作業難度、表面處理及品質檢驗影響。常見報價方式包括工時計價、單件報價與整批專案報價,建議提供完整圖面與規格詢價。
Q3:銲接加工通常需要多久?
加工時間取決於工件數量、銲道長度、材質、接頭複雜度與廠商排程。簡單零件可能較快完成,但大型結構或需檢驗的精密產品,可能需要較長時間,應以正式報價及排程為準。
Q4:TIG 氬銲適合哪些產品?
TIG 氬銲適合精密金屬零件、不鏽鋼管件、薄板、部分鋁合金產品及具有較高外觀要求的設備。若產品涉及耐壓或衛生級用途,仍需確認銲接程序與相關品質規範。
Q5:TIG 氬銲有什麼缺點?
TIG 氬銲的主要限制是操作技術要求較高,且部分加工情境下速度較慢,人工工時可能增加。若是大量中厚板銲接,可能需要評估其他效率更高的製程。
Q6:MIG/MAG 焊接適合新手嗎?
MIG/MAG 的連續送絲機制通常使基本操作較容易學習,但銲接仍涉及電氣、火花、煙霧與高溫風險。初學者應接受安全訓練,並在具備防護設備、適當通風與專業監督的環境下操作。
Q7:不鏽鋼銲接一定要使用 TIG 嗎?
不一定。不鏽鋼可以使用 TIG、適當配置的 MIG/MAG 或其他符合要求的製程。若是薄板、精細銲道或特定管件,TIG 經常是合適選擇;如果是大量結構件,也可評估其他方式。
Q8:銲接強度可以只看銲道外觀嗎?
不可以。銲道外觀只能提供部分品質資訊,實際強度還受到材料、接頭設計、熔合狀況、內部缺陷及施工程序影響。對安全或承載要求較高的產品,應依相關規範進行必要檢驗。
Q9:銲接加工前需要提供哪些資料?
建議提供工程圖、工件尺寸、材料牌號、板厚、銲道需求、加工數量、預計交期及品質要求。如果有承重、耐壓、氣密或特殊表面處理需求,也應提前說明。
Q10:銲接加工廠商推薦要看哪些條件?
建議比較廠商的材料加工經驗、設備能力、銲接技術、品質管理、相關資格、交期與報價透明度。若是精密設備或重要結構,還應確認是否具備適當的銲接程序文件及檢驗能力。